Procesy při výrobě

Od starověku až po současnost zůstává slévárna nepostradatelným základním kamenem průmyslu, protože svou rozmanitou škálou výrobků aktivně utváří svět kolem nás. V naší slévárně proto využíváme pokročilé a vysoce efektivní metalurgické procesy při výrobě. Díky tomu spolehlivě zajišťujeme stabilní výrobu prvotřídních odlitků s vysokou přesností.

Tavící procesy

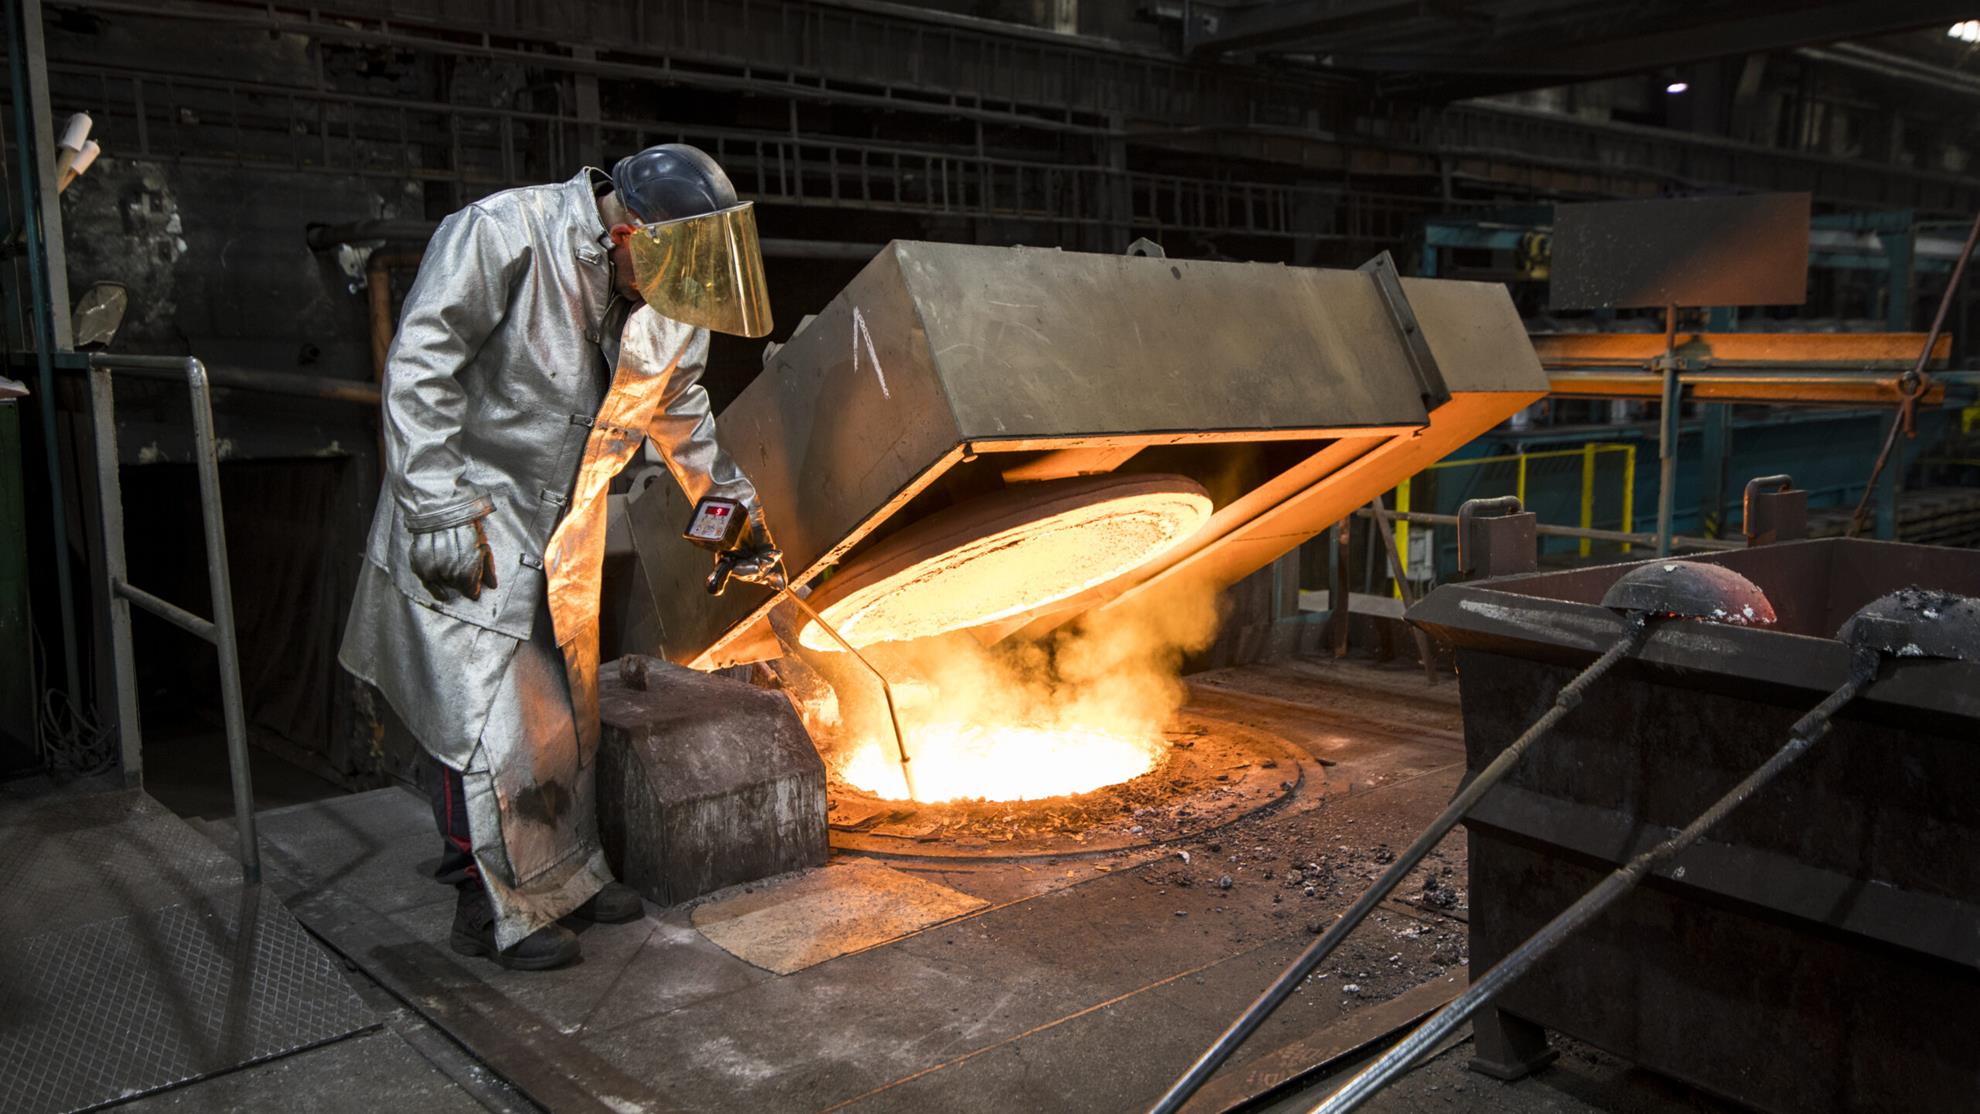
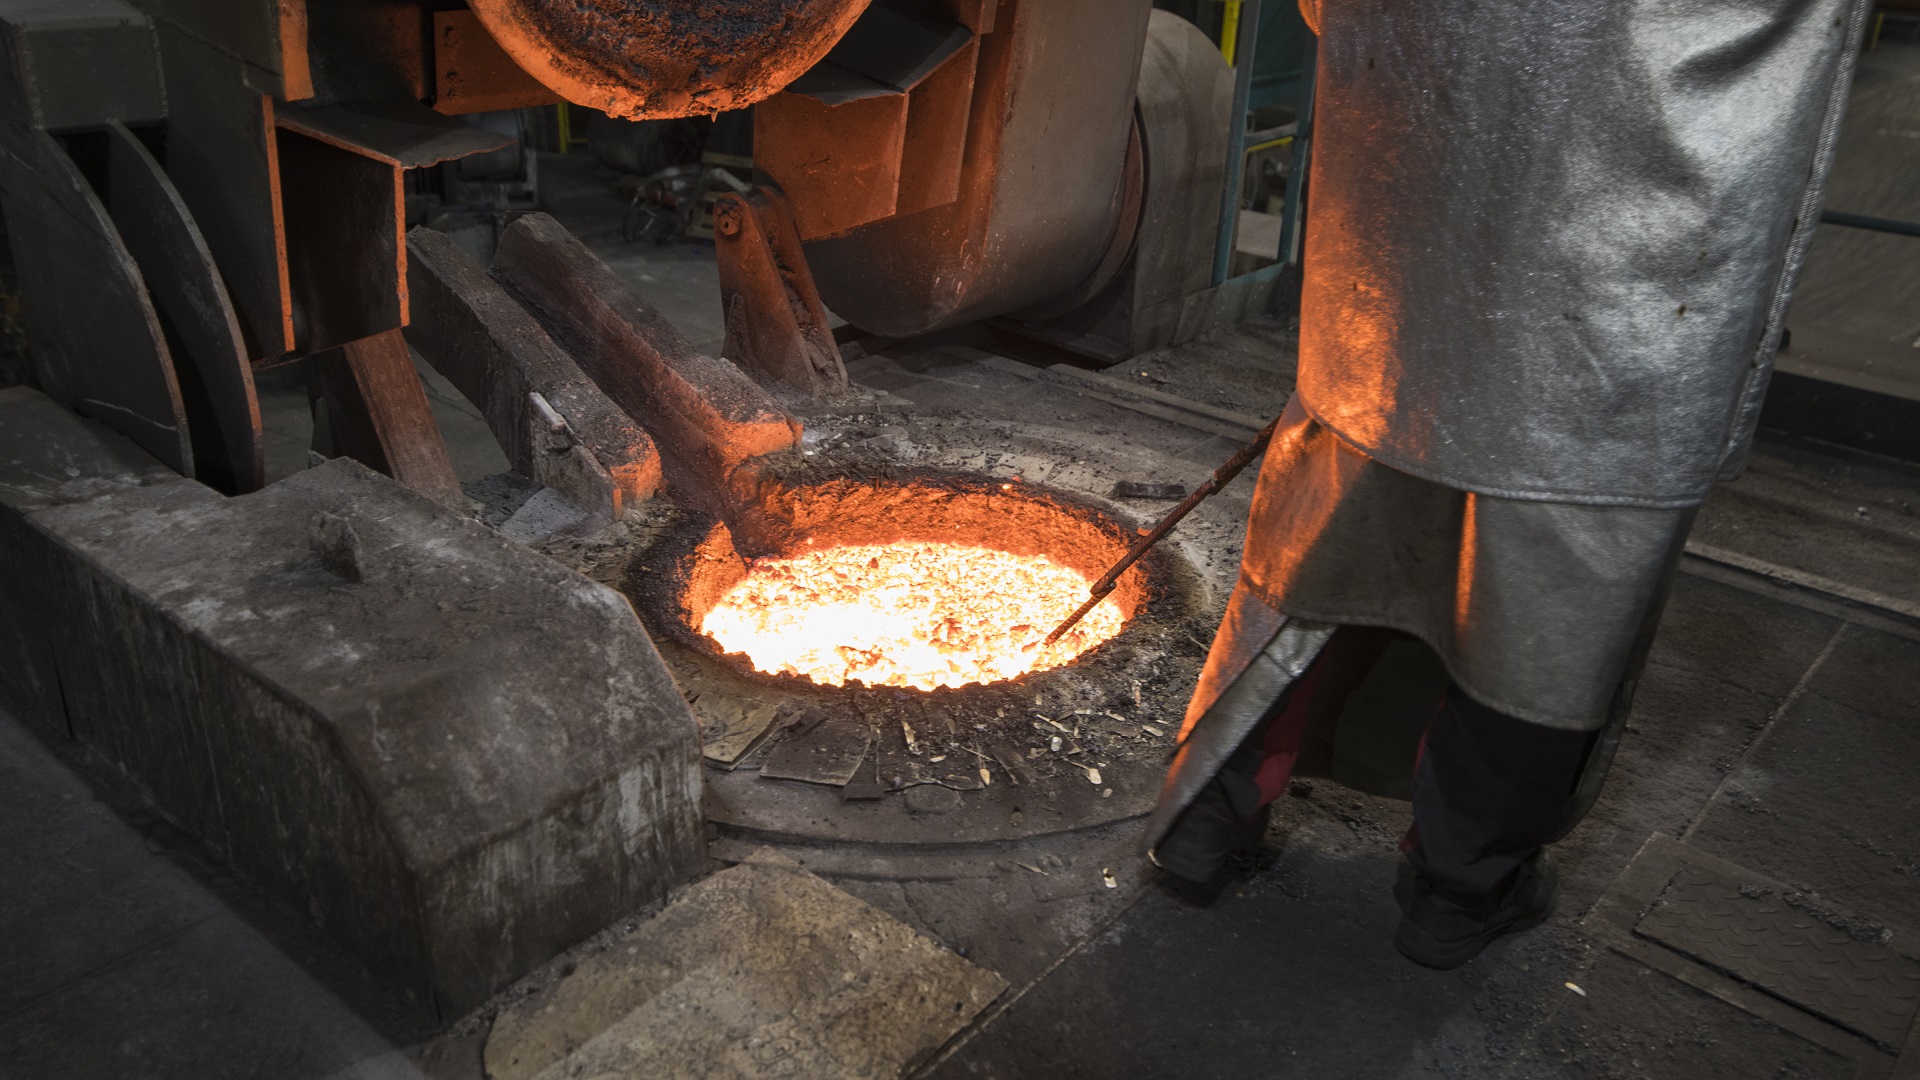
Základní proces tavení probíhá především pomocí dvojice moderních elektrických středofrekvenčních indukčních pecí EGES s kapacitou 2×6 tun. Tyto pece navíc mají ve své výbavě spolehlivý systém zachycování tuhých emisí od společnosti BMD GARANT, protože klademe velký důraz na ekologickou bezpečnost celého provozu. Jako záložní tavící zařízení současně slouží středofrekvenční indukční pece INDUCTOTHERM ELPHIAC o kapacitě 2×5 tun, takže trvale udržujeme plynulé tavicí procesy při výrobě.

Šedá litina

Konkrétně se dlouhodobě specializujeme na výrobu odlitků ze šedé litiny v jakostech od ČSN 42 2415 do ČSN 42 2425, což představuje ekvivalent EN-GJL-150 / GG 15 až EN-GJL-250 / GG 25.

Tvárná litina

Kromě toho však vyrábíme také vysoce houževnatou tvárnou litinu v jakosti ČSN 42 23 05, tedy ekvivalent EN-GJS-500-7 / GGG 50.

Proces tavení

Procesy formování

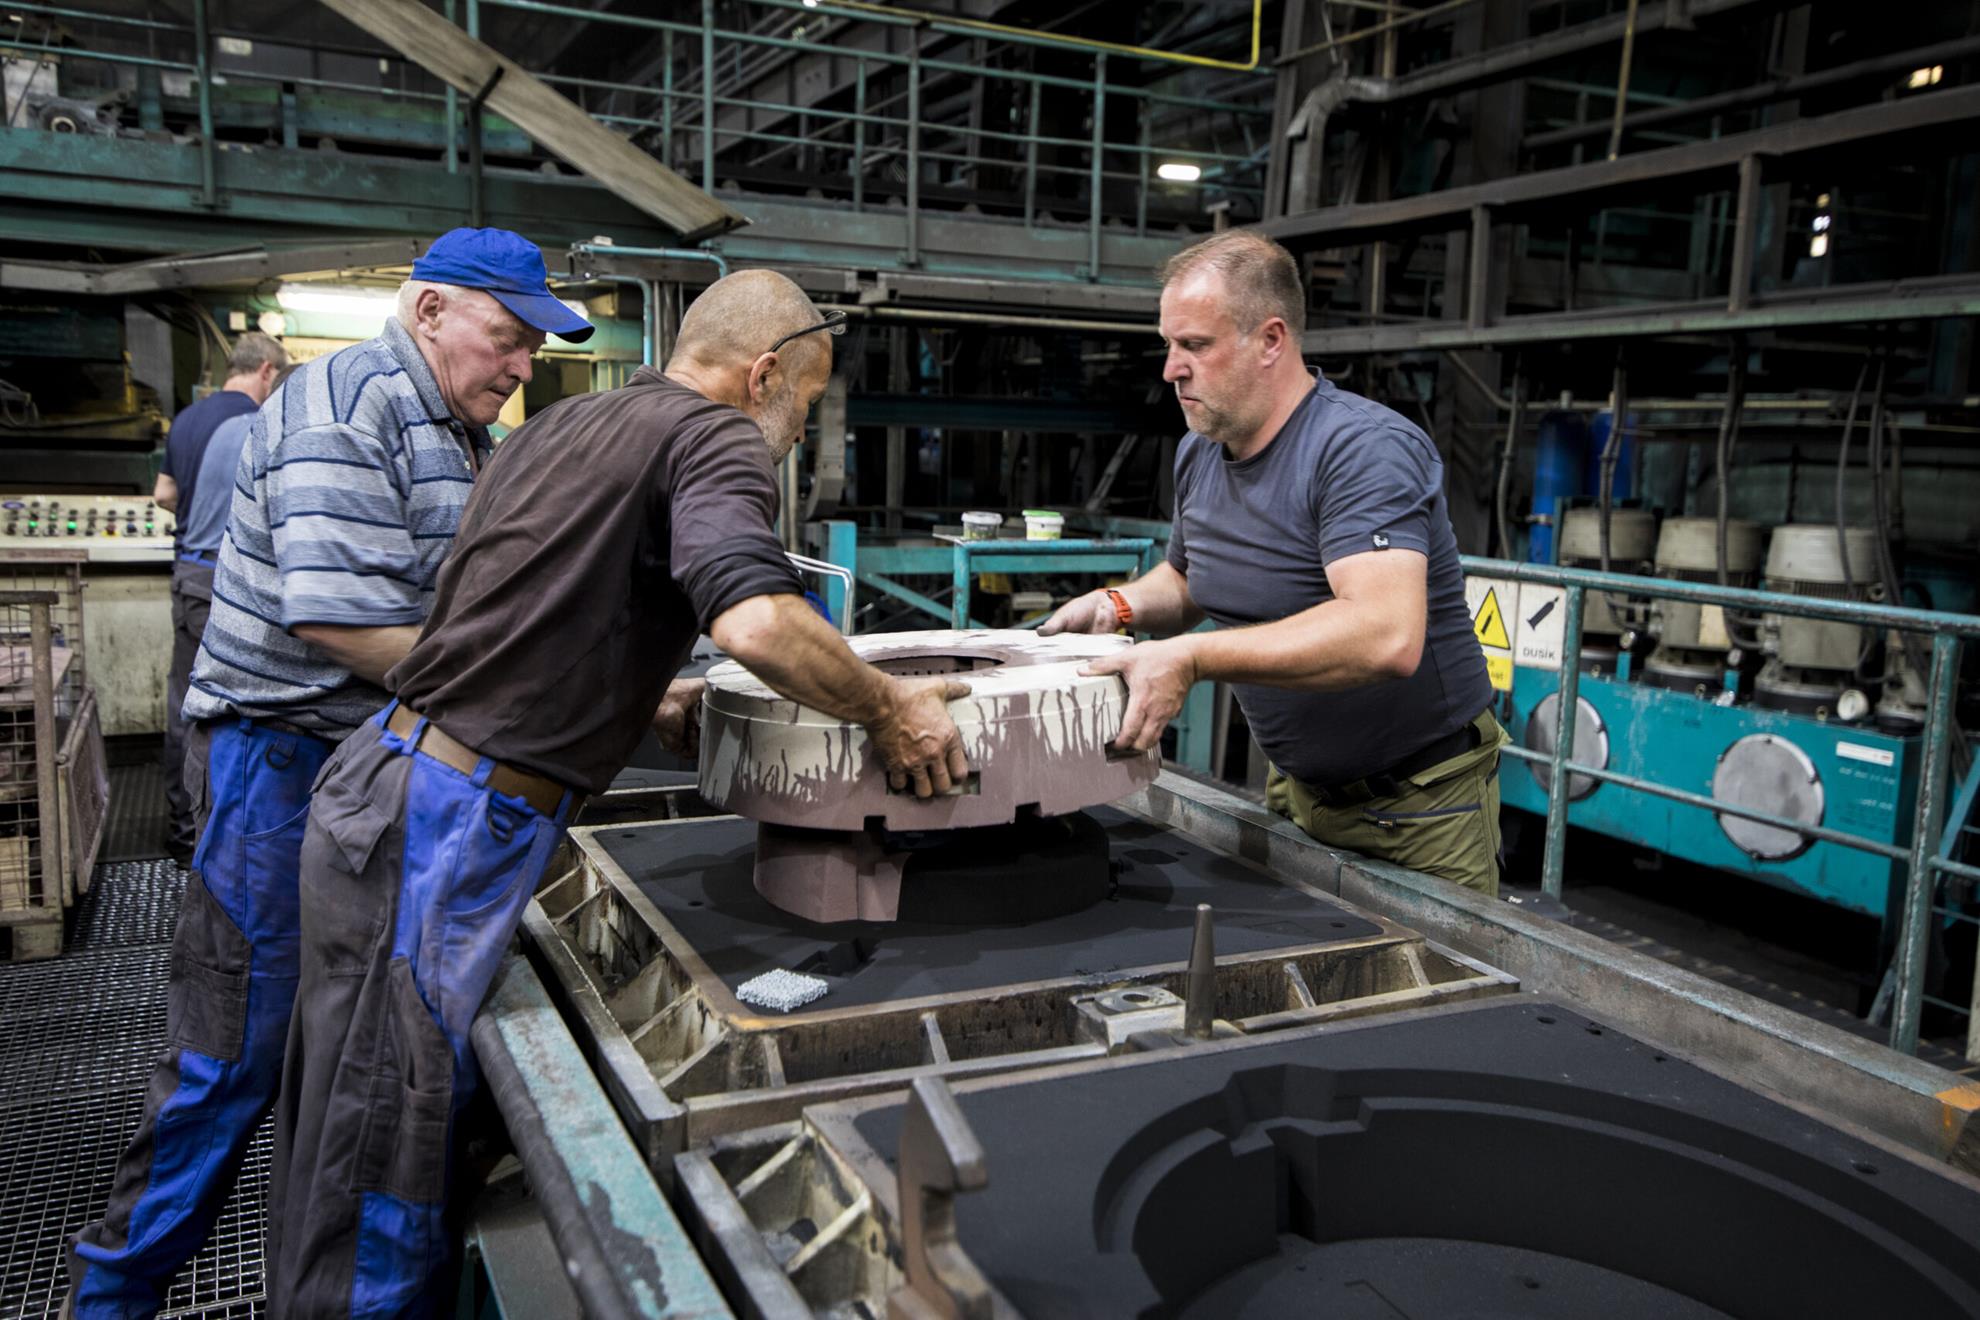
V procesu formování vynikáme zejména odléváním široké škály hmotností od 2 kg do 100 kg do pečlivě připravených forem ze syntetických bentonitových směsí. Naše dvě moderní automatické formovací linky jsou proto vybaveny stroji od renomované společnosti Heinrich Wagner Sinto. Tyto linky totiž fungují na osvědčeném principu vsypání směsi do rámu s modelem, následného profouknutí stlačeným vzduchem a konečného dolisování. Navíc obě linky nabízejí vysokou flexibilitu vkládání jader do forem během cyklu, což následně optimalizuje veškeré formovací procesy při výrobě i tvarově velmi složitých odlitků.

Rámová formovací linka HSP 3D-2

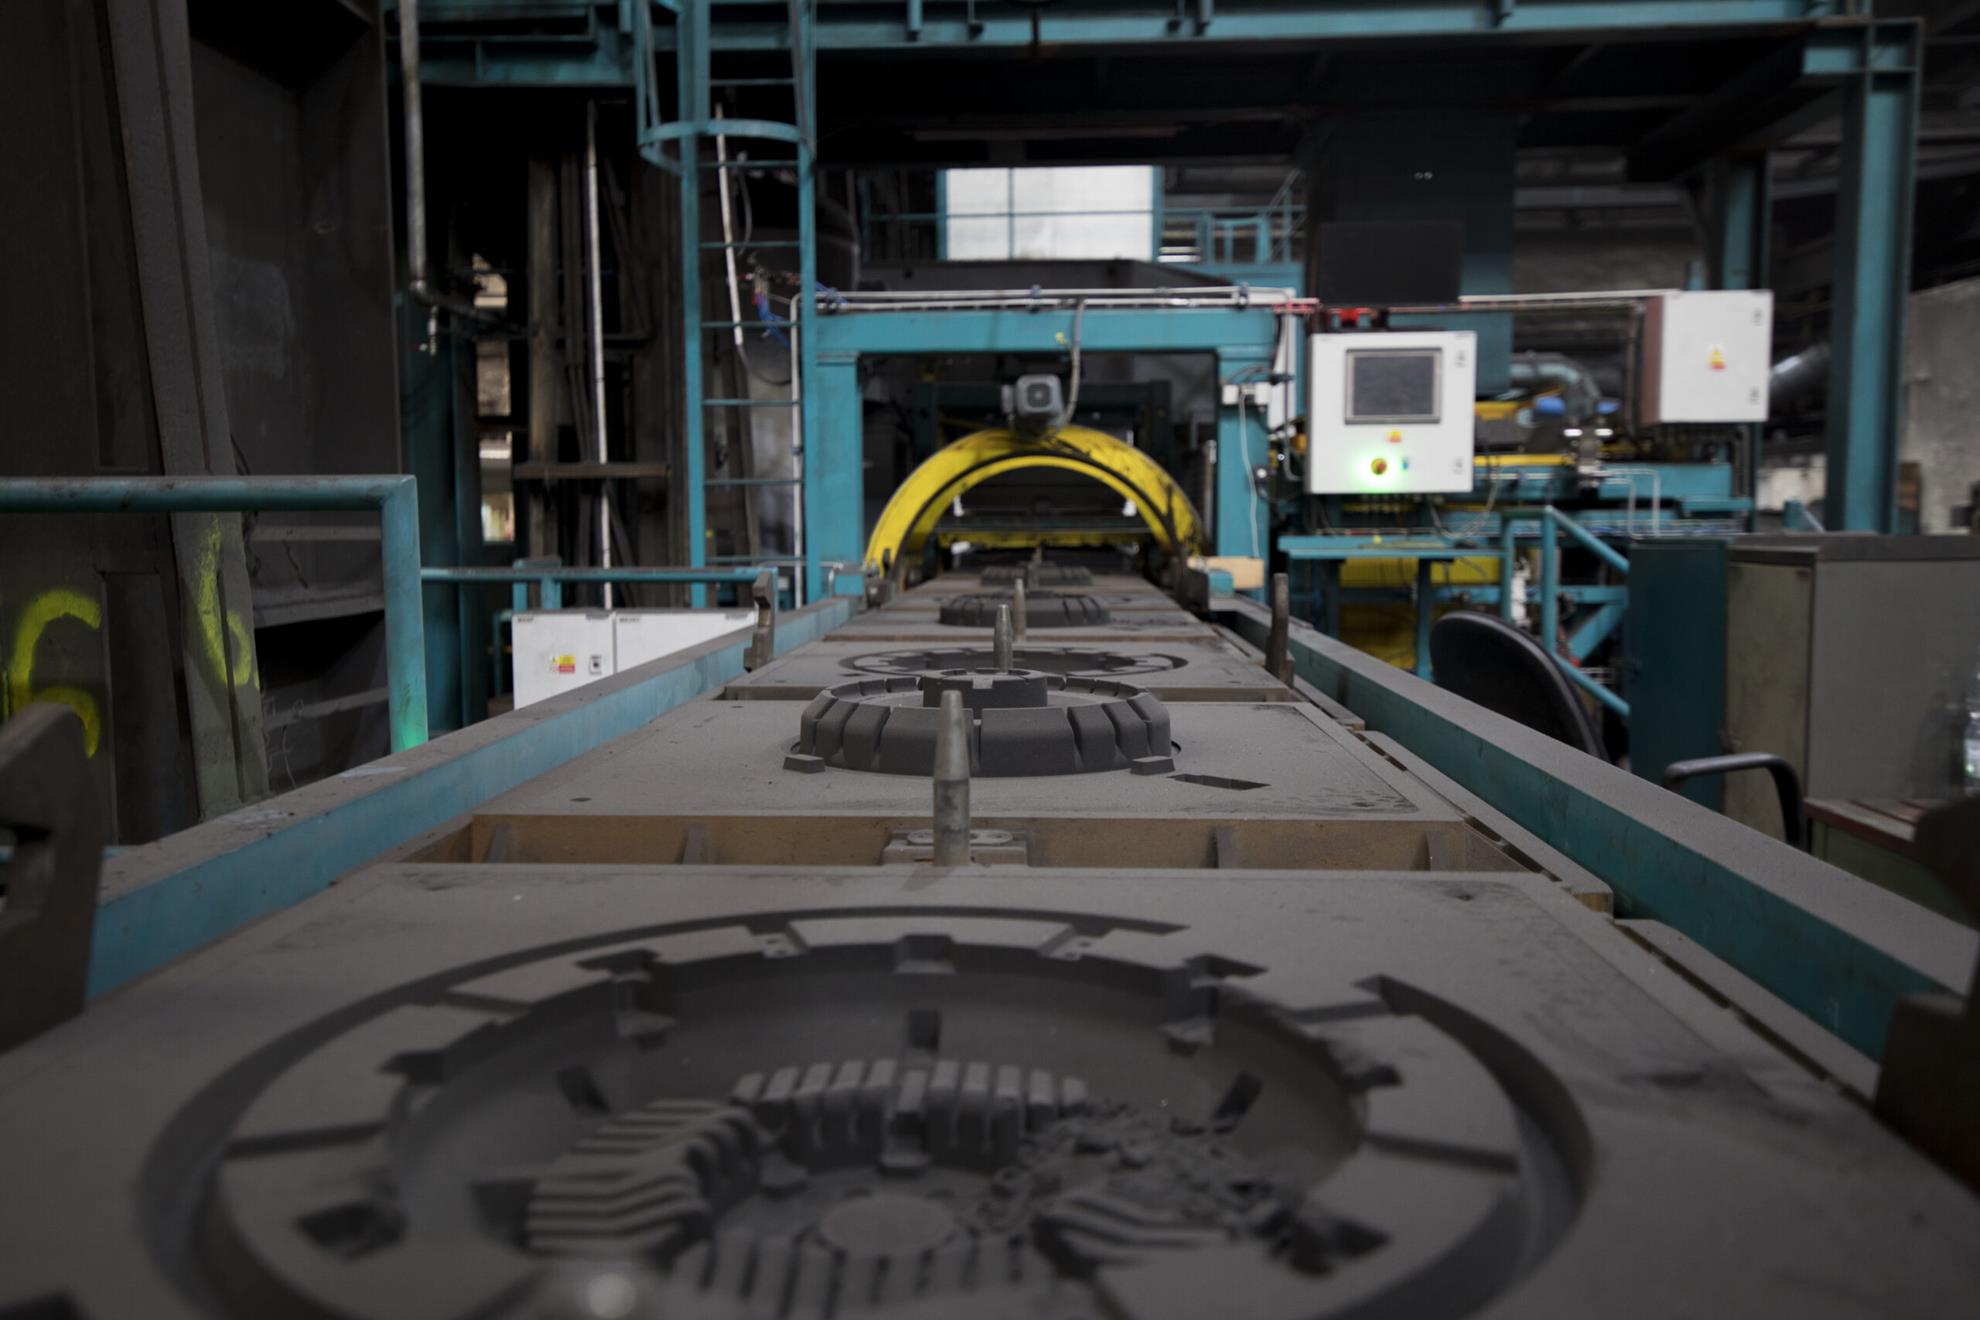
Jednou z našich nejnovějších technologií je automatická linka HSP 3D-2, kterou máme v ostrém provozu od ledna 2023. Tato pokročilá linka totiž disponuje dělenou lisovací deskou a poskytuje vysoký výkon 60 kompletních forem za hodinu při rozměrech rámu 850 × 850 × 200/200 mm. Proto dokážeme uspokojit i velmi náročné zakázky s maximální rozměrovou přesností.

Rámová formovací linka HSP 3D-1

Naproti tomu osvědčenou první generaci formovací linky HSP 3D-1 provozujeme již od roku 2002. Rozměr formovacího rámu činí rovněž 850 × 850 × 200/200 mm, avšak s praktickou možností navýšení poloformy až o 50 mm podle individuálních požadavků odlitku. S kapacitou 50 kompletních forem za hodinu tedy spolehlivě doplňuje naše celkové výrobní možnosti.
Proces formování na formovací lince

Proces přípravy formovací směsi

Příprava formovací směsi představuje plně automatizovaný úsek naší slévárny. Srdcem tohoto provozu je totiž moderní míchací stanice osazená výkonným turbínovým mísičem MTI 2500 od společnosti TECHNICAL. Pro přesné dávkování vody současně využíváme automatizovaný kontrolní systém MICHENFELDER, protože ten zaručuje stabilní vlhkost i optimální vlastnosti pískových směsí. Formovací směs je následně účinně chlazena vzduchem a podle potřeby dochlazována jemným vodním aerosolem. Tento uzavřený cyklus proto zcela vylučuje vliv lidského faktoru a dlouhodobě garantuje bezchybné procesy při výrobě forem.

Formovací směsi pro odlitky

Proces výroby jader

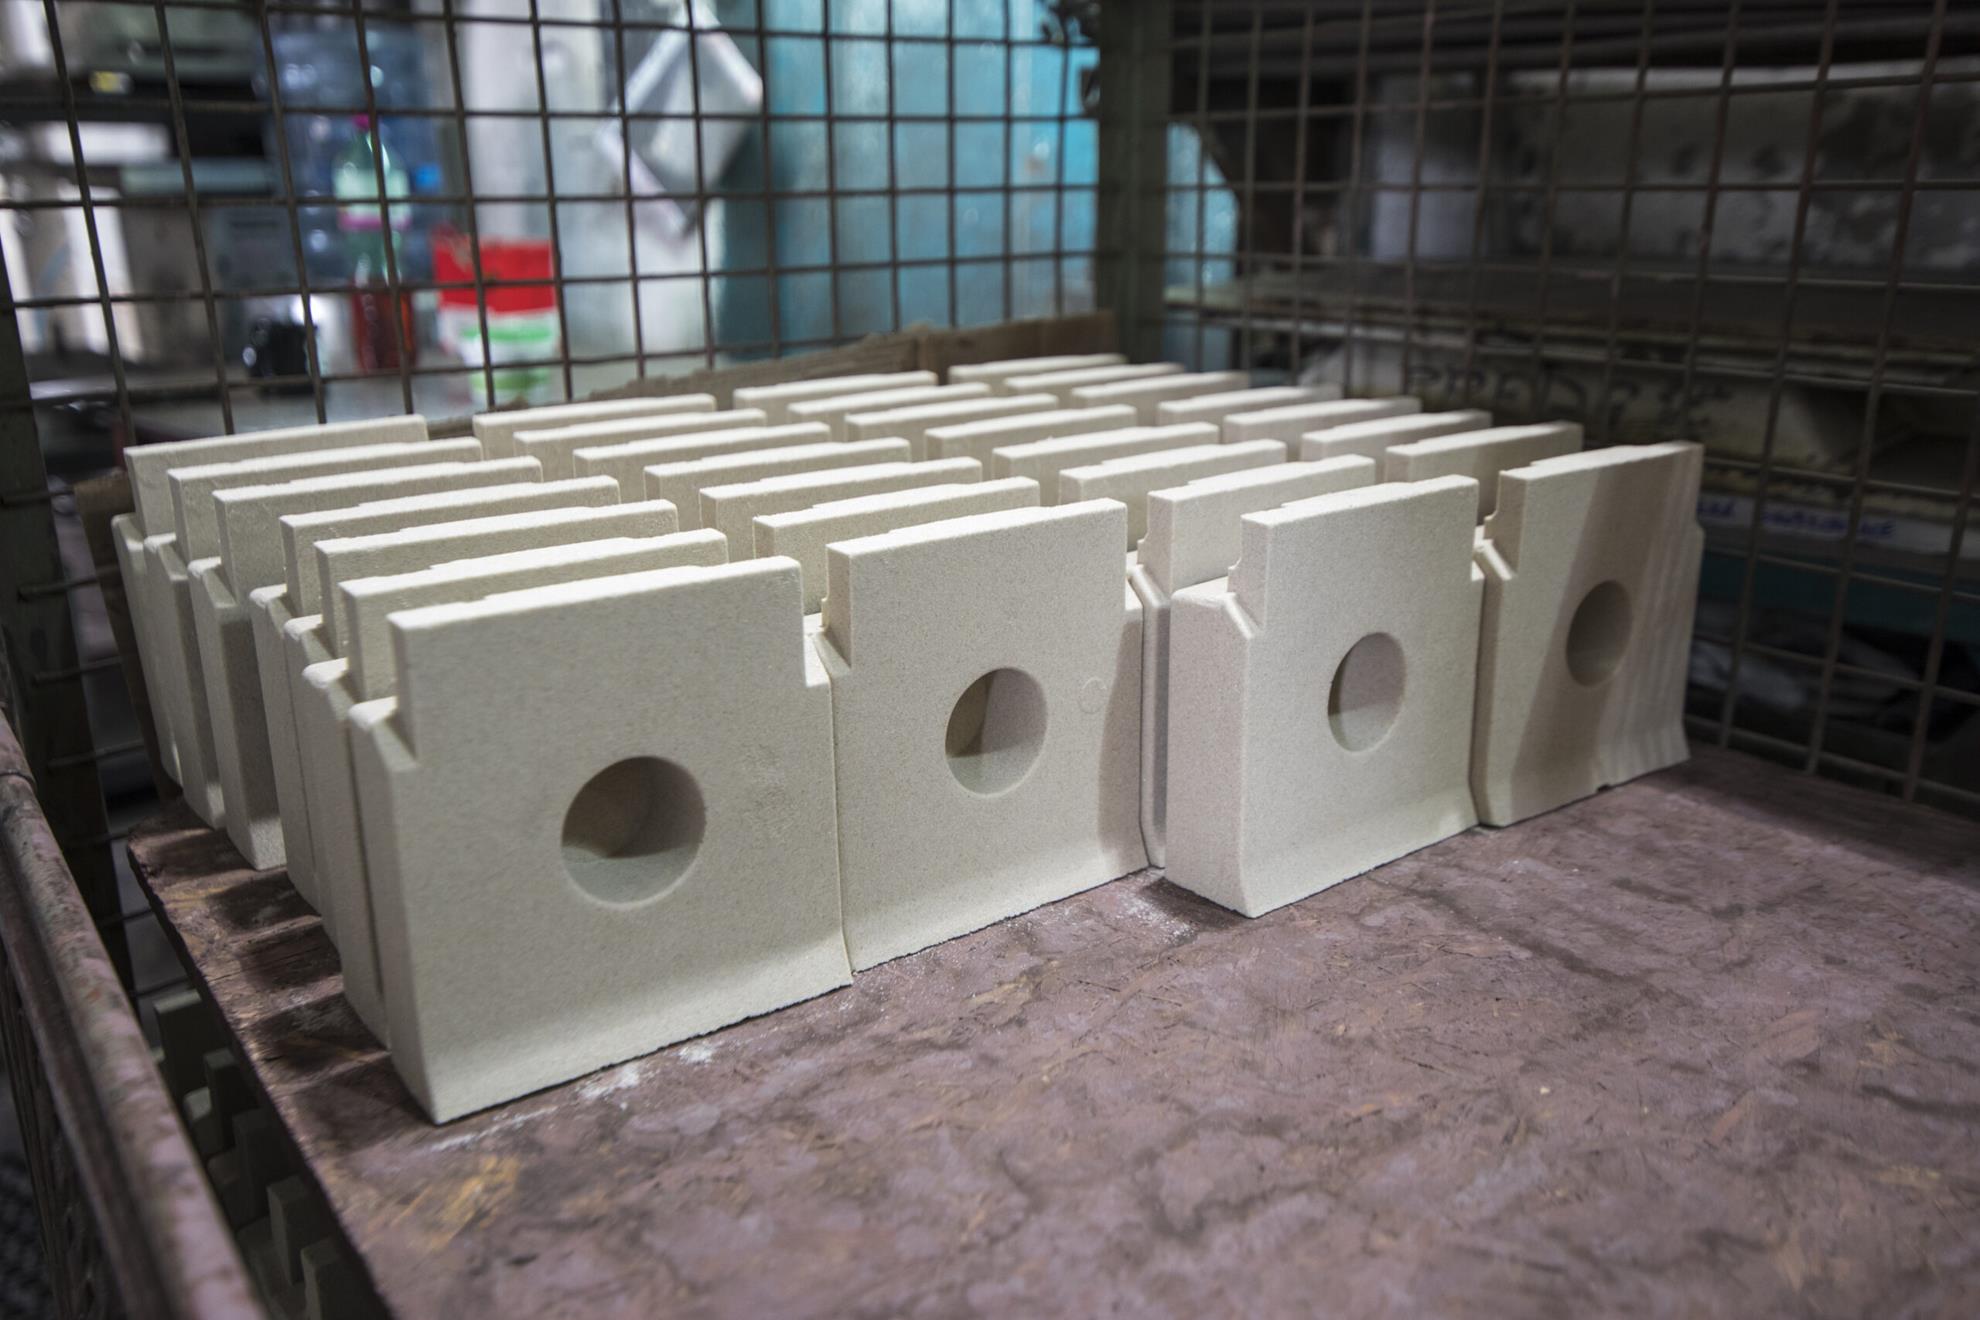
Při výrobě pískových jader se opíráme především o moderní jádrový stroj LAEMPE LL20, který umožňuje vstřelování směsi o objemu až 30 litrů s navazujícím vytvrzováním aminovým plynem pro dosažení maximální pevnosti. Kromě toho však využíváme také osvědčený stroj RÖPER 40 disponující vstřelovacím objemem až 40 litrů. Ten rovněž staví na technologii aminového vytvrzování (Cold-Box proces), takže spolehlivě dosahujeme vysoké tvarové stability jader.

Výroba jader odlitků

Procesy přepravy, chlazení a tryskání odlitků

Primární přesun horkých odlitků od formovacích linek přímo do cídírny zajišťuje spolehlivý článkový dopravník Magaldi, na který plynule navazuje účinný vibrační žlab. Pro bezpečnou manipulaci s těžkými kusy i pro oddělování vtokových soustav mají navíc naši pracovníci k dispozici hydraulický manipulátor CLANSMAN DYNAMICS, což výrazně zjednodušuje celý výrobní postup.

Následně odlitky procházejí řízeným chlazením v naší chladicí hale, kde setrvávají po dobu až 24 hodin. Po úplném vychladnutí proto putují do tryskacího zařízení KONRAD RUMP s vysokým průtokem abraziva 300 kg/min, které spolehlivě odstraní veškeré zbytky formovací směsi a zajistí čistý povrch odlitku. Celé pracoviště je navíc osazeno moderní filtrační jednotkou, takže efektivně chráníme okolní životní prostředí.

Manipulace s odlitky po výrobě

Proces zpracování odlitků

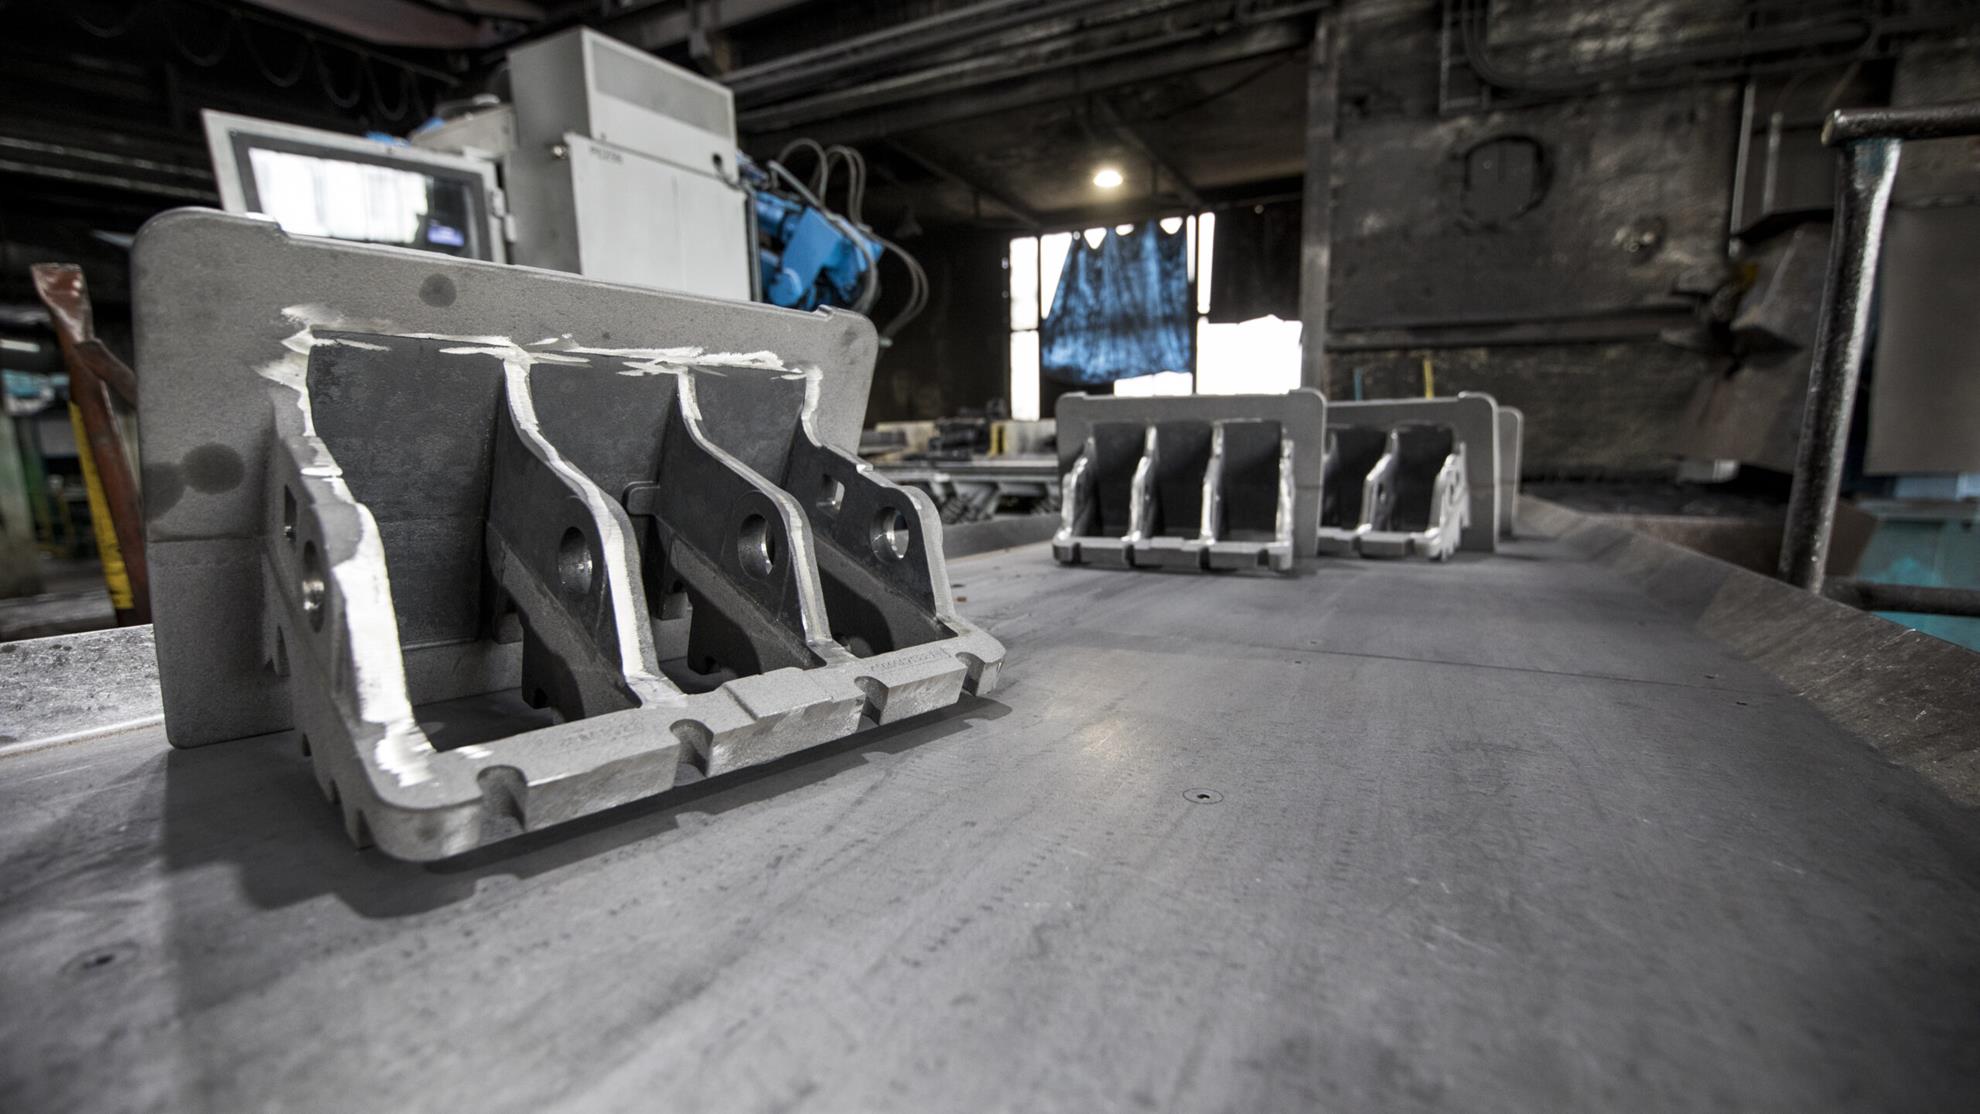
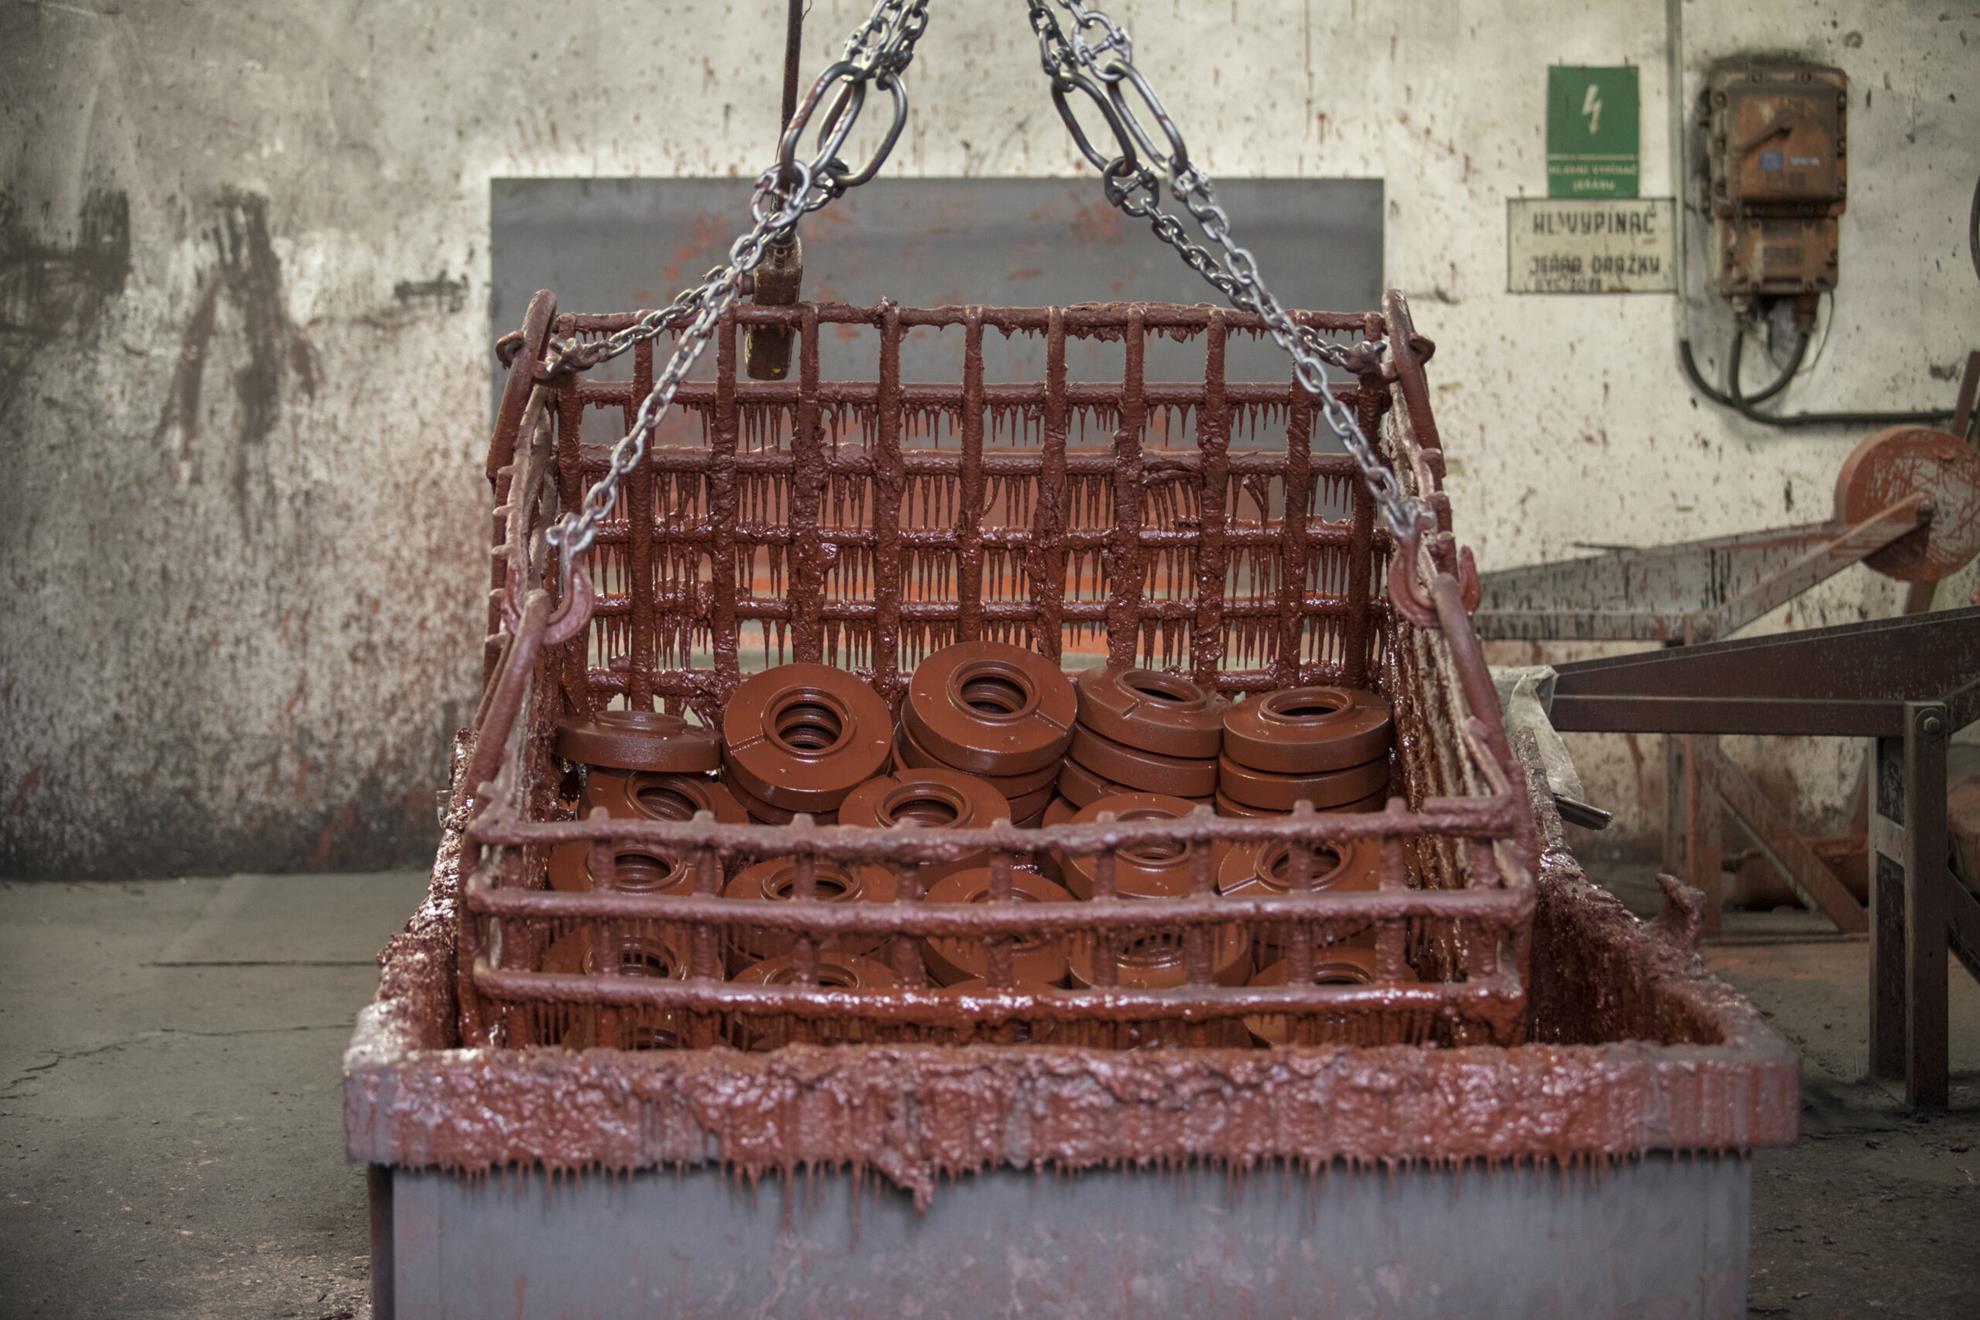
Přesně podle individuálních požadavků zákazníků provádíme různé finální úpravy, jimiž završujeme veškeré procesy při výrobě. Standardně proto nabízíme syntetické nátěry v červenohnědých nebo černých odstínech, ale zajišťujeme také kvalitní práškové lakování či žárové zinkování. Vedle povrchových úprav poskytujeme rovněž komplexní třískové obrábění odlitků, jako je například soustružení, frézování či vrtání. To realizujeme jak na konvenčních strojích, tak i na moderních víceosých NC a CNC centrech.

Lakování odlitků